Artykuł sponsorowany
Co dzieje się z tarczą widiową podczas pełnego cyklu ostrzenia i regeneracji w tartaku
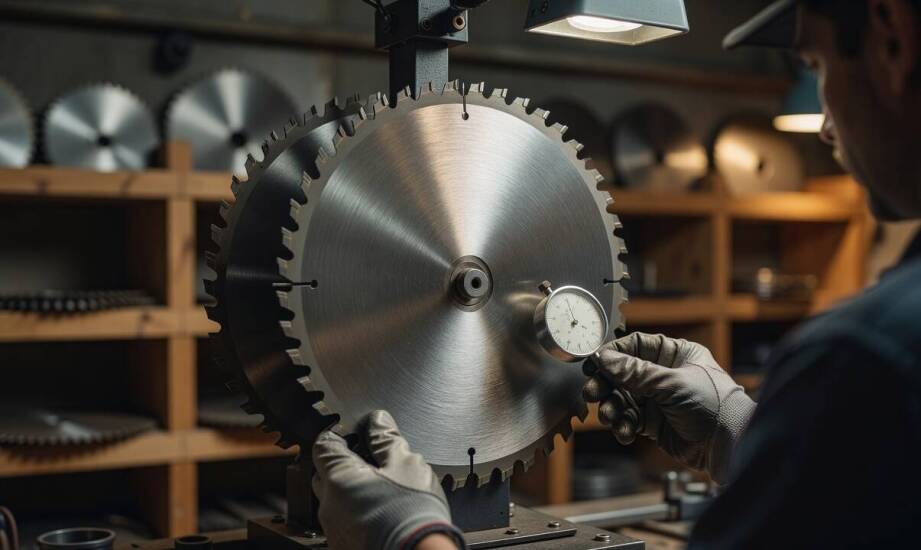
W tartaku tarcza widiowa podczas intensywnej pracy zaczyna się nadmiernie grzać, a krawędź cięcia staje się nierówna z widocznym strzępieniem włókien drewna. Operator zauważa wyraźny spadek prędkości i konieczność wywierania znacznie większego nacisku na obrabiany materiał. Te niepokojące objawy zmuszają do podjęcia szybkiej decyzji o wycofaniu narzędzia z użycia. Zbyt długie zwlekanie z interwencją prowadzi do przegrzania korpusu i zniszczenia zębów. Regularne ostrzenie pił tarczowych zapobiega spadkowi wydajności całej linii i pozwala utrzymać ciągłość obróbki. Prawidłowa ocena momentu odesłania piły do serwisu stanowi podstawę efektywnego zarządzania parkiem maszynowym.
Jak przebiega pełny cykl obsługi tarczy widiowej?
Przyjęcie wyeksploatowanego narzędzia rozpoczyna się od dokładnej inspekcji wizualnej oraz pomiaru parametrów geometrycznych. Tarcza trafia do mycia w specjalistycznych urządzeniach, które skutecznie usuwają zapieczoną żywicę, pył i twarde osady. Czysta powierzchnia pozwala na rzetelną ocenę mikropęknięć. Diagnostyka obejmuje sprawdzenie bicia promieniowego i bocznego, weryfikację równej wysokości węglików oraz badanie stanu połączeń lutowanych. Kontrola bicia bocznego wymaga bezwzględnego trzymania się niskich tolerancji, ponieważ ich najmniejsze przekroczenie powoduje silne wibracje i pozostawia nierówny rzaz na materiale.
Po pozytywnej weryfikacji stanu korpusu następuje szlifowanie zębów z zachowaniem oryginalnych kątów natarcia oraz przyłożenia. Proces ten kończy się przygotowaniem do ponownego montażu poprzez precyzyjne wyważenie i ewentualne wyrównanie napięcia korpusu. Kompleksowa regeneracja różni się od standardowego ostrzenia wymianą uszkodzonych węglików, piaskowaniem oraz prostowaniem piły. Te zaawansowane czynności przywracają pełną funkcjonalność narzędzia nawet po jego bardzo mocnym zużyciu na produkcji.
Samo stępienie ostrzy nie stanowi jedynego kryterium oceny. Decyzja o głębokiej regeneracji lub ostatecznym wycofaniu tarczy bierze pod uwagę rodzaj ciętego drewna, intensywność dotychczasowego użytkowania oraz liczbę wcześniejszych przejść przez ostrzarkę. Istotne pozostaje również ryzyko ewentualnego przestoju linii produkcyjnej. Piły pracujące przy cięciu twardych gatunków drewna zużywają się znacznie szybciej i wymagają częstszej wymiany płytek z węglika spiekanego. Narzędzia przeznaczone do drewna miękkiego często wystarczy poddać tylko standardowemu ostrzeniu i dokładnemu czyszczeniu.
Od czego zależy proces regeneracji i obieg narzędzi?
Piły przeznaczone do cięcia wzdłużnego, poprzecznego oraz te dedykowane różnym gatunkom drewna wymagają całkowicie indywidualnego podejścia podczas prac serwisowych. Narzędzia pracujące przy bardzo wysokich obrotach i dużych posuwach podlegają surowszej kontroli napięcia korpusu. Taka weryfikacja pozwala uniknąć niebezpiecznych drgań w trakcie cięcia. Zakres wykonywanej regeneracji stanowi naturalne rozwinięcie procesu serwisowego. Ujawnione uszkodzenia mechaniczne wymuszają dodatkowe prostowanie blachy oraz lutowanie nowych zębów widiowych w miejsce tych wyłamanych przez sęki.
Zarządzanie obiegiem narzędzi w dużym zakładzie tartacznym wymaga zachowania uporządkowania i ścisłej kontroli. Każda eksploatowana tarcza otrzymuje specjalne oznaczenie markerem na zębie startowym. Taki zabieg skutecznie zapobiega podwójnemu ostrzeniu i wynikającym z niego błędom w geometrii. Obsługa maszyn rotuje konkretnymi partiami narzędzi pomiędzy poszczególnymi zmianami pracowniczymi.
Narzędzia powracające z serwisu kompletuje się precyzyjnie według średnicy zewnętrznej, wielkości otworu mocującego oraz kształtu uzębienia. Przekazywanie pił między brygadami odbywa się wraz z dokładnym protokołem stanu technicznego. Przejrzysta dokumentacja minimalizuje ryzyko błędów montażowych i ułatwia weryfikację wydajności poszczególnych tarcz w dłuższym czasie. Zastosowanie jasnych procedur wymiany pozwala na płynne przezbrajanie maszyn bez straty cennego czasu.
W profesjonalnych procesach serwisowych stosuje się precyzyjną kontrolę geometrii oraz kompleksową regenerację, którą zawsze dostosowuje się do surowych warunków pracy panujących w tartakach i warsztatach drzewnych. Indywidualne podejście do każdego narzędzia wydłuża jego żywotność i chroni maszyny przed przedwczesnym zużyciem łożysk. Dostarczaniem wydajnych rozwiązań dla tej branży zajmuje się Firma Walter, polski producent maszyn do obróbki drewna i pił widiowych. Od 1992 roku przedsiębiorstwo zaopatruje zakłady produkcyjne, bazując na własnym zapleczu technologicznym.
Odpowiednio zaplanowany system wymiany narzędzi tnących wykracza daleko poza reagowanie na nagłe usterki. Regularna i rzetelna obsługa pił stanowi absolutną podstawę utrzymania powtarzalnego rzazu i wysokiej jakości tarcicy. Dbałość o stan techniczny tarcz widiowych gwarantuje nieprzerwaną pracę linii tartacznej, redukuje koszty związane z awariami i pozwala w pełni wykorzystać potencjał obrabianego surowca.
Kategorie artykułów
Polecane artykuły

Organizacja międzynarodowego transportu z pogrzebem: co warto wiedzieć?
Organizacja międzynarodowego transportu zmarłych to proces wymagający uwagi i staranności. Omówimy kluczowe aspekty związane z przewozem ciał, wymagane dokumenty oraz przepisy prawne. Współpraca z międzynarodowymi firmami pogrzebowymi jest istotna dla zapewnienia przewozu. Zrozumienie tych elementów

Jakie są dostępne rodzaje floretów i ich rola w ceremonii pogrzebowej?
Florety odgrywają istotną rolę w ceremoniach pogrzebowych, pełniąc funkcję symboliczną i dekoracyjną. Są wyrazem pamięci, szacunku i troski wobec Zmarłego, a także wsparciem dla rodziny i bliskich uczestników uroczystości. Wybór odpowiednich floretów w Gdyni może pomóc w stworzeniu atmosfery godnej